Вагоностроение · крупные сварные узлы
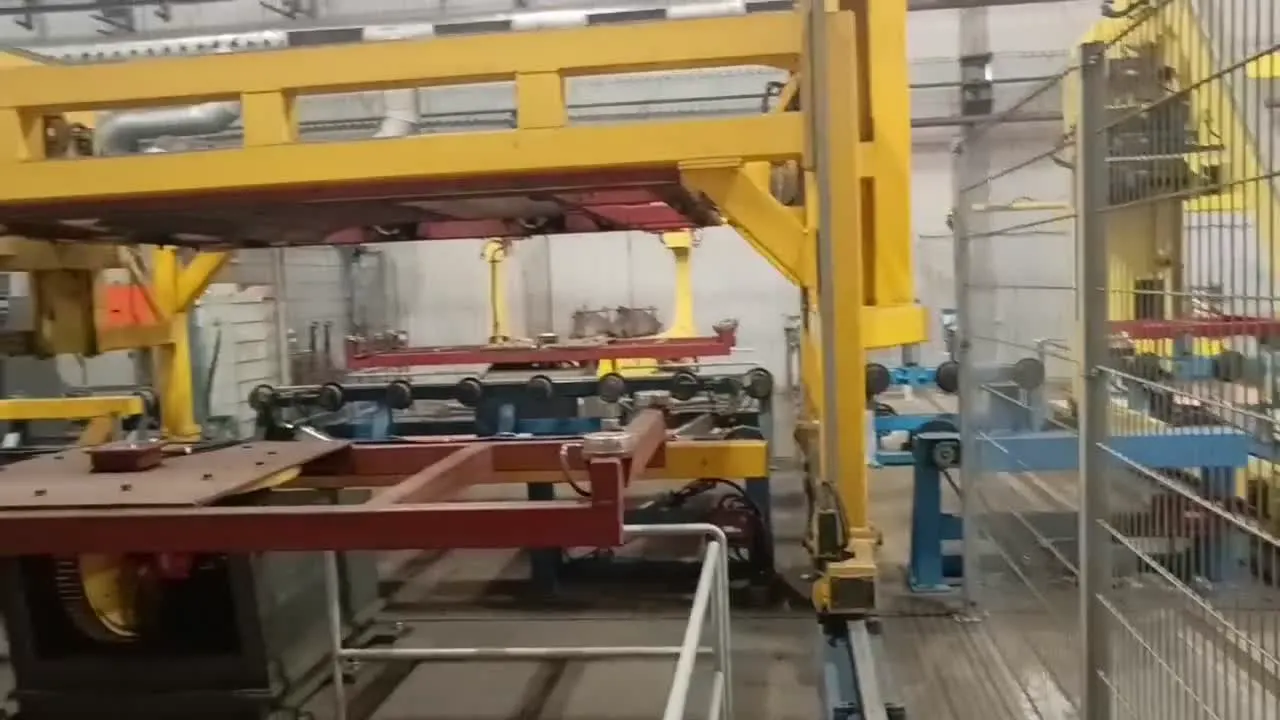
Линия роботизированной сварки стенки вагона
Четыре ячейки, восемь сварочных роботов FANUC. Линия сама распознаёт заехавшую деталь, распределяет её на свободную ячейку и варит — оператор загружает заготовки и контролирует процесс, а не держит горелку.
4
сварочные ячейки
8
роботов FANUC
Modbus TCP
обмен ПЛК ↔ роботы
0
ручных операций сварки
Заказчик и точные показатели не раскрываются — работа выполнена под соглашением о неразглашении. В этом кейсе показываем реальную съёмку с площадки.
Что было на участке
Задача
Стенка вагона — крупногабаритный сварной узел с большим объёмом однотипных швов. Варить такой узел вручную — значит держать бригаду сварщиков на тяжёлой монотонной работе и мириться с тем, что такт участка плавает от смены к смене, а качество шва зависит от конкретного человека.
Задача стояла шире, чем «поставить робота»: нужен был участок, который переваривает поток разных деталей в заданном такте. Одна ячейка с этим не справится — поэтому линия строилась сразу как система из четырёх ячеек с автоматическим распределением деталей между ними.
Как устроена линия
Деталь проходит линию без участия человека
Всей линией управляет ПЛК, роботы обмениваются с ним сигналами и регистрами по промышленному протоколу Modbus TCP. Человек загружает заготовку в начале и забирает готовый узел в конце — всё, что между, происходит автоматически.
01
Подача и распознавание
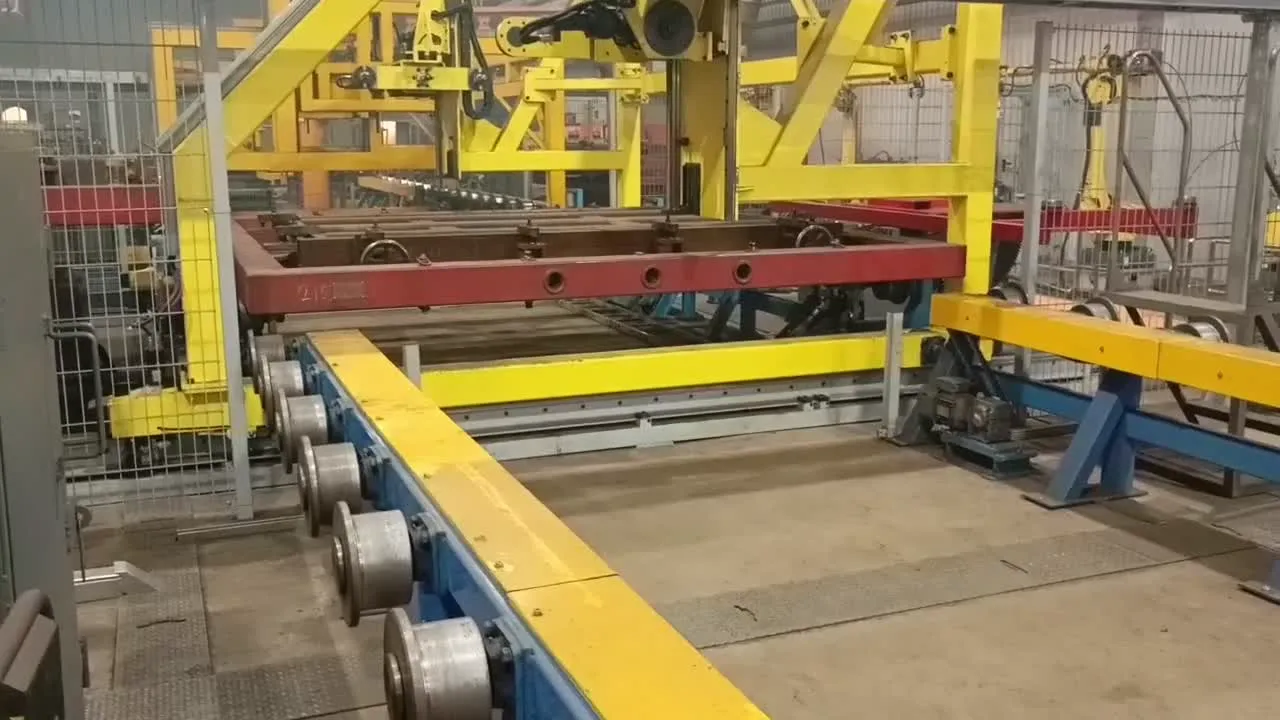
Деталь заезжает на рольганг. Датчики определяют, какая именно деталь пришла, — линия сама выбирает под неё сварочную программу, без участия оператора и без ошибок «перепутали изделие».
02
Распределение по ячейкам
Перекладчик снимает деталь с рольганга и переносит в свободную ячейку. Четыре ячейки загружаются равномерно: пока одна варит, следующая деталь уже едет в соседнюю — поток не стоит в очереди к одному роботу.
03
Сварка с двух сторон
В каждой ячейке работают два робота FANUC на общем изделии. Наклонно-поворотный стол вращает и наклоняет узел так, чтобы каждый шов варился в удобном пространственном положении, — это напрямую влияет на качество и скорость.
04
Обслуживание без остановки линии
В составе линии — станции очистки горелки и обрезки сварочной проволоки. Роботы обслуживают горелку сами между циклами, поэтому качество дуги не деградирует к концу смены и линия не останавливается «почистить сопло».
Готовая стенка уходит с поворотного стола дальше по технологическому потоку, а освободившаяся ячейка сразу принимает следующую деталь.
Видео с площадки
Как это выглядит вживую — без монтажа и рендеров
Реальная съёмка работающей линии. Видео не грузятся вместе со страницей — нажмите на кадр, и ролик подтянется и начнёт воспроизводиться.
Обзор линии: рольганг, перекладчик, четыре ячейки · 5 мин 52 с
Рольганг и перекладчик · 21 с
Ячейка сварки: роботы FANUC · 22 с
Наш вклад
Что делали инженеры команды
Программирование роботов
Сварочные программы под номенклатуру деталей, отработка траекторий и параметров сварки на реальных узлах, согласование швов между двумя роботами в одной ячейке.
Логика линии и обмен данными
Связка ПЛК с роботами по Modbus TCP: распознавание детали, выбор программы, диспетчеризация ячеек, синхронизация с перекладчиком и поворотными столами, аварийные цепочки.
Пусконаладка и вывод на такт
Ввод ячеек в работу, настройка станций очистки горелки и обрезки проволоки, проверка повторяемости и стабильности параметров, вывод линии на расчётный такт.
Обучение персонала
Операторы и технологи заказчика обучены работе с линией: загрузка, контроль, реакция на нештатные ситуации — чтобы участок жил после нашего отъезда.
Это проект людей, а не логотипа
Такие линии не делаются «компанией вообще» — их делают конкретные инженеры: программисты сварочных РТК, наладчики, специалисты по системам управления. Резюме специалистов нашей команды с проектами и оборудованием открыты в разделе «Команда».
Чем закончилось
Результат
Линия работает в автоматическом режиме: распознавание детали, распределение по ячейкам, сварка, обслуживание горелок — без ручных операций. Такт участка перестал зависеть от состава смены, а сварщики нужны там, где без человека действительно не обойтись, — на подготовке и контроле.
Точные цифры по такту и экономике закрыты соглашением с заказчиком. На встрече покажем методику расчёта на вашем изделии — она та же, что применялась здесь.
Когда это применимо к вам
Похожая задача — если у вас крупногабаритные сварные узлы, поток разных деталей и требование к стабильному такту: вагоностроение, металлоконструкции, рамы техники, панели и секции. Пришлите чертёж узла или опишите поток — за пять рабочих дней вернём расчёт такта, состав линии и срок окупаемости.
Куда дальше
Обсудить похожую задачу
Опишите узел, поток и ограничения площадки — на разбор выйдет профильный инженер. Если по цифрам роботизация не окупается, скажем об этом прямо.