Оснастка, кондукторы и стенды
Сварочная оснастка под ваше изделие
Проектируем и изготавливаем сборочно-сварочные кондукторы, стенды и приспособления: деталь встаёт в одно и то же положение, держится без прихваток на весу и выходит из сварки с предсказуемой геометрией. Отдаём вместе с конструкторской документацией.
Пришлите чертёж сварного узла — вернём схему базирования, состав прижимов и оценку по срокам. Если задача решается модульным столом из каталога, скажем и это.
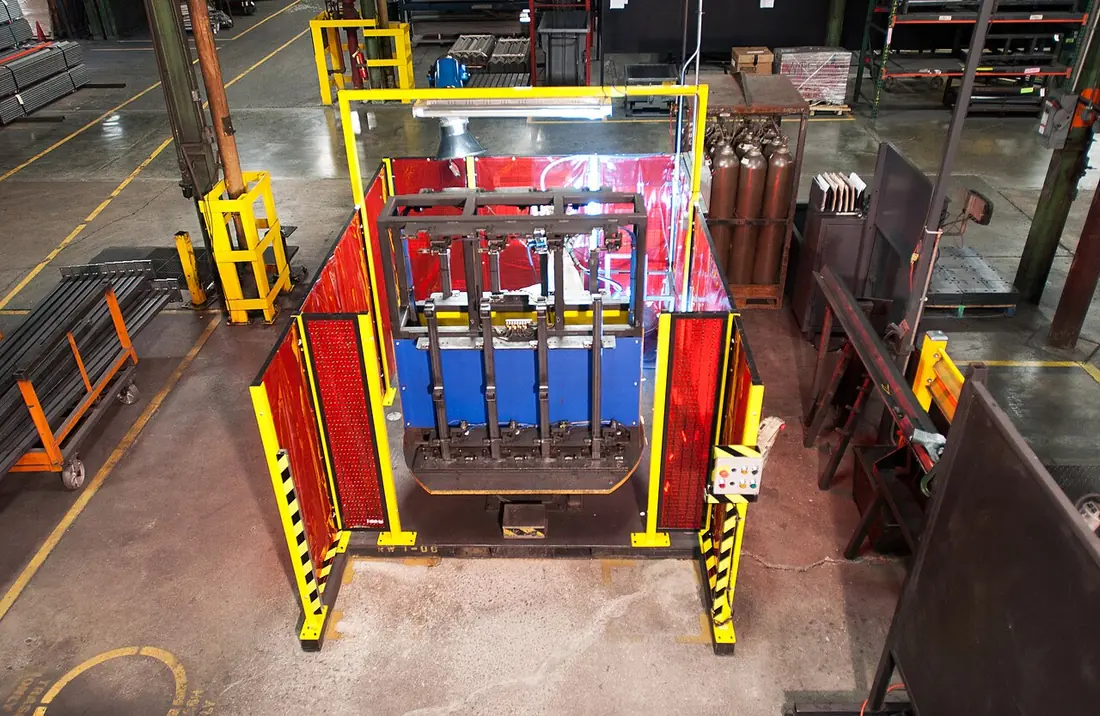
Смысл оснастки
Разметку и рулетку заменяет упор
Пока сборщик выставляет детали по разметке и прихватывает их «на глаз», геометрия узла зависит от того, кто сегодня в смене. Кондуктор снимает этот вопрос: деталь можно поставить только одним способом — правильным.
Повторяемость
Сотая деталь совпадает с первой. Без этого не работает ни приёмка по шаблону, ни роботизация — робот варит по заученной траектории и не умеет искать деталь, которая встала иначе.
Время сборки
Разметка, выставление и контроль перед прихваткой — это часто больше половины времени операции. В кондукторе установка занимает секунды.
Меньше поводок
Жёсткая фиксация сдерживает усадку при остывании. Деформации не исчезают полностью, но становятся одинаковыми — а значит, их можно заранее скомпенсировать в самой оснастке.
Ниже требования к сборщику
Собрать узел в кондукторе может рабочий без многолетнего опыта. Для производства, которое не может найти сварщиков нужной квалификации, это часто главный аргумент.
Типы оснастки
Что делают под сварку
Выбор определяется размером узла, серийностью и тем, нужно ли поворачивать изделие в процессе. Ниже — что за чем стоит и когда что оправдано.
| Тип | Когда оправдан | Что важно в проекте |
|---|---|---|
| Сборочно-сварочный кондуктор | Серийный узел, где важна повторяемость геометрии | Схема базирования и порядок установки деталей: узел должен собираться в одной последовательности |
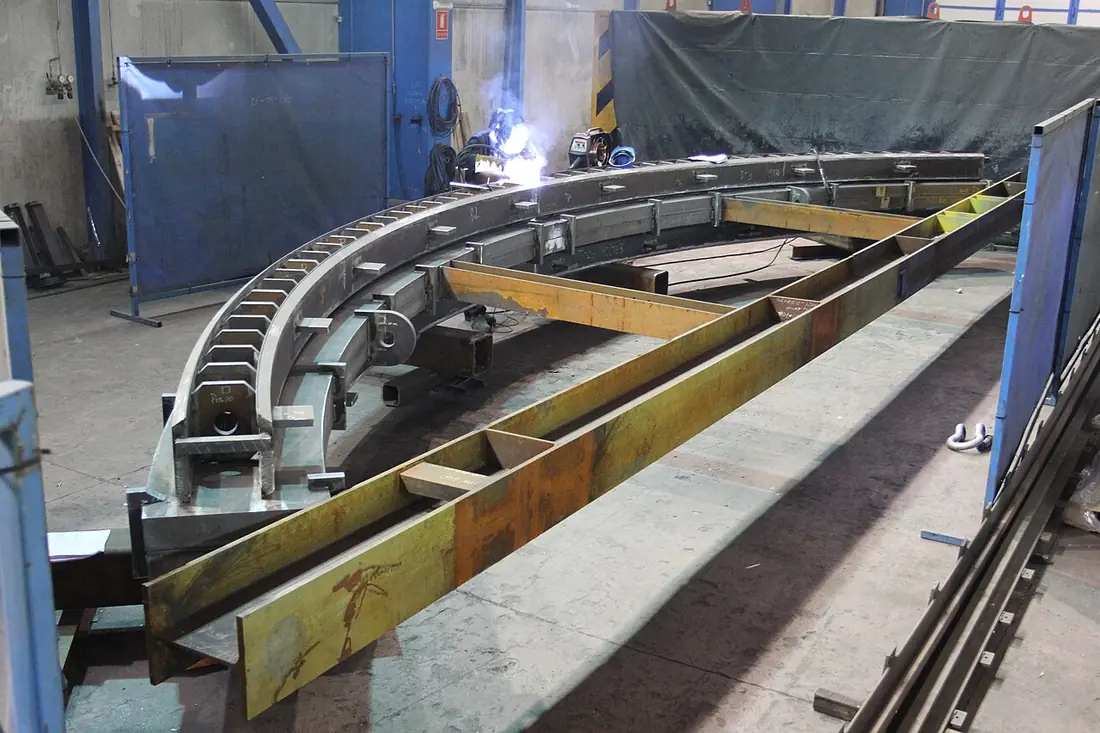
| Сварочный стенд | Крупногабаритные рамы и конструкции, единичное и мелкосерийное производство | Жёсткость основания и доступ сварщика или робота со всех сторон |
| Поворотный кондуктор-кантователь | Швы с разных сторон узла без снятия его с оснастки | Балансировка относительно оси поворота и фиксация в промежуточных положениях |
| Сборочно-сварочный стол | Номенклатура меняется, под каждую деталь кондуктор делать невыгодно | Плоскостность столешницы и система отверстий под сменные упоры и прижимы |
| Сменные наладки к столу | Несколько типоразмеров одного изделия | Быстрая переналадка: время смены наладки не должно съедать выигрыш |
| Шаблоны и контрольные приспособления | Приёмка узла после сварки без разметки и измерений | Однозначность решения «годен / не годен» для контролёра |
Как это проектируется
Шесть вопросов до первой линии в модели
Плохая оснастка обычно не «слабая» — она мешает варить. Поэтому проект начинается не с рамы, а с того, как деталь ставится, где проходит горелка и куда узел поведёт при остывании.
От каких баз
Выбираем базовые поверхности узла и привязываем к ним упоры. База в оснастке должна совпадать с базой на чертеже — иначе допуски разъедутся.
Где проходит горелка
Проверяем доступ к каждому шву с учётом угла наклона горелки и её габарита. Прижим, перекрывающий шов, обнуляет смысл всей оснастки.
Куда поведёт
Продумываем порядок наложения швов и, где нужно, закладываем обратный выгиб. Компенсация усадки в оснастке дешевле правки узла после сварки.
Чем зажимать
Винтовые прижимы дешевле, эксцентриковые быстрее, пневматические нужны там, где цикл короткий и рабочий зажимает узел сотни раз за смену.
Как снимать
Готовый узел должен выходить из оснастки без кувалды. Съём проверяется на модели до изготовления — на этом чаще всего и спотыкаются самодельные кондукторы.
Что изнашивается
Упоры и подкладки делаем сменными: они принимают на себя брызги и износ. Менять пластину дешевле, чем восстанавливать раму.
Отличие
Оснастка под робота строже, чем под сварщика
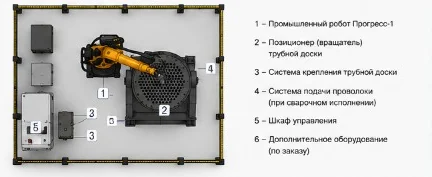
Сварщик видит, что деталь встала на два миллиметра не туда, и доводит горелку рукой. Робот этого не видит: он идёт по заученной траектории. Поэтому требования к оснастке в роботизированной ячейке другие.
Разброс положения детали в оснастке должен укладываться в допуск на положение шва. Иначе робот пойдёт мимо стыка.
Прижимы, упоры и кабели не должны попадать в зону движения горелки — проверяем это в симуляции до изготовления.
Оснастка сама встаёт в позиционер в единственно возможном положении. Иначе после каждой переналадки придётся переучивать программу.
Робот варит непрерывно, брызг больше. Рабочие поверхности защищаются и делаются сменными.
Есть и обратный путь: там, где заготовки приходят с большим разбросом геометрии, вместо дорогой центрирующей оснастки ставится система поиска шва — робот сам находит стык по реальной детали. Что дешевле именно в вашем случае, считаем на этапе проекта. Об этом подробнее — на странице роботизированной сварки.
Состав работ
Что вы получаете на выходе
Можно заказать всю цепочку, а можно только её часть — например, взять у нас конструкторскую документацию и изготовить оснастку у себя. Мы работаем и так.
Проект
3D-модель оснастки с вашим узлом внутри, схема базирования, состав прижимов. На этом этапе видно, как деталь ставится и снимается, — согласуем до изготовления.
Документация
Полный комплект КД: сборочные и деталировочные чертежи, спецификация покупных изделий. Комплект остаётся у вас — оснастку можно повторить или доработать без нас.
Изготовление
Производство на нашей площадке в Гродно, сборка и проверка на вашей детали. Принимаем работу не по чертежу оснастки, а по геометрии узла, который из неё вышел.
География работ
Откуда мы работаем
Оснастку почти всегда нужно проверить на реальной детали, а не только по чертежу. Поэтому важно понимать заранее, кто и откуда приедет на приёмку и доводку.
Поставка из Беларуси идёт внутри ЕАЭС, без импортных пошлин, происхождение подтверждается сертификатом СТ-1. Если оснастка закупается по конкурсной процедуре, пришлите требования вместе с чертежом — сверим формулировки до подачи заявки.
После запуска
Испытания, документы и гарантия
Комплекс собираем на нашей площадке или прямо на вашем объекте — и не сдаём его «под честное слово»: каждый этап подтверждается испытаниями и документами, которые лягут в вашу папку для любой проверки.
Испытания и декларация
Два этапа испытаний: электрика, работоспособность и функции безопасности — до отгрузки, контрольные замеры на смонтированном комплексе — при пусконаладке. По итогам вы получаете протоколы испытаний и декларацию о соответствии требованиям ТР ТС 010/2011 — она действует и в Беларуси, и в России; для продукции из перечня обязательной сертификации оформляется сертификат соответствия.
Гарантия от 2 лет
На наши работы и оборудование нашего изготовления — 24 месяца с даты акта пусконаладки, по договору расширяем до 5 лет. На покупные компоненты действуют гарантии заводов-изготовителей — перечень позиций и сроков передаём вам вместе с документацией комплекса.
Сервис — на весь срок службы
Сервисное сопровождение не заканчивается с гарантией — обслуживаем комплекс, пока он работает. Инженеры сервисной сети участвуют в пусконаладке вашего объекта, поэтому знают его не по документации; сервисные точки — по Беларуси и России, выезд в течение рабочего дня.
Сервисная сеть на картеРассчитать оснастку
Опишите узел: что за конструкция, из чего, какая серийность и какие требования к геометрии после сварки. Чертёж или хотя бы эскиз ускорит расчёт в разы. В ответ пришлём схему базирования, состав оснастки и оценку по срокам. Можно написать на почту или в Viber, а можно просто позвонить.