Позиционеры и вращатели · проект и изготовление
Сварочный позиционер под вашу деталь
Проектируем и изготавливаем позиционеры, вращатели и кантователи под конкретное изделие — от поворотного стола под кольцевой шов до двухопорного позиционера под тяжёлый узел. Каталожный позиционер подходит не всегда: чаще решает не грузоподъёмность, а вылет центра тяжести и то, как деталь крепится.
Пришлите чертёж изделия и массу — вернём схему базирования, тип позиционера и расчёт момента на планшайбе. Скажем и обратное: если под вашу деталь достаточно каталожного вращателя, так и напишем.
Смысл оборудования
Двигать надо деталь, а не горелку
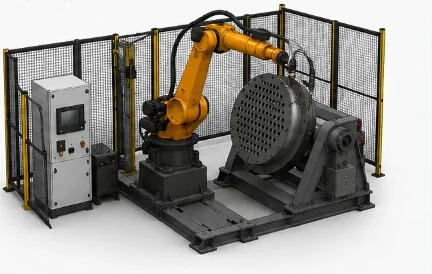
Позиционер поворачивает и наклоняет заготовку так, чтобы шов всё время оказывался в нижнем положении — самом удобном для сварки. Это один из тех случаев, когда правильная механика вокруг сварочного поста даёт больше, чем замена источника или переход на более дорогую проволоку.
Шов в нижнем положении
Потолочные и вертикальные швы уходят: деталь довернули, и сварка идёт «в лодочку». Меньше пор, меньше подрезов, выше допустимая скорость подачи.
Меньше перестановок
Кран, стропы и переустановка узла между проходами — это вспомогательное время, которое часто больше самого времени горения дуги. Позиционер убирает его почти полностью.
Робот меньшего вылета
Если деталь поворачивается сама, роботу не нужно тянуться вокруг неё. Часто позиционер плюс небольшой робот дешевле, чем робот с большим вылетом и грузоподъёмностью.
Повторяемость
Деталь каждый раз встаёт в одно и то же положение относительно горелки. Это условие, без которого роботизацию сварки вообще нет смысла начинать.
Позиционер нужен не всегда
Если изделие плоское, шов один и лежит горизонтально, позиционер не окупится — хватит стенда с прижимами. Мы говорим об этом до расчёта, а не после: продать вращатель туда, где он не нужен, легко, но второго заказа после такого не бывает.
Типы оборудования
Что именно ставить под ваше изделие
Под «сварочным позиционером» на производстве понимают шесть разных машин. Ниже — чем они отличаются и по какому признаку выбирают. Тип определяется формой детали и тем, где проходит шов, а грузоподъёмность — уже следствие.
| Тип | Оси | Под какие изделия | Что определяет выбор |
|---|---|---|---|
| Поворотный стол (вращатель) | 1 — вращение | Фланцы, диски, кольцевые швы на плоских деталях | Диаметр планшайбы и равномерность вращения на малых скоростях |
| Двухосевой позиционер | 2 — наклон и вращение | Самый универсальный: рамы, кронштейны, узлы средней массы | Момент на оси наклона при вылете центра тяжести от планшайбы |
| Двухопорный позиционер | 1–2, с задней бабкой | Длинные и тяжёлые узлы: валы, балки, трубные доски | Межцентровое расстояние и соосность опор |
| Роликовый вращатель (роликоопоры) | 1 — вращение | Обечайки, сосуды, трубы большого диаметра | Диапазон диаметров и нагрузка на пару роликов |
| Сварочная колонна (колонна-бум) | 2–3 — подъём и вылет | Продольные и кольцевые швы на крупных корпусах | Вылет консоли и жёсткость на конце — от них зависит точность шва |
| Кантователь | 1 — переворот | Крупногабаритные рамы и сварные конструкции | Габарит изделия и схема захвата, а не только масса |
Пример: позиционер под трубную доску
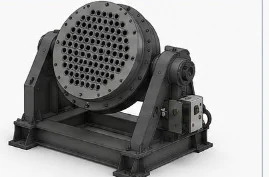
Здесь каталожный вращатель не подходил в принципе: доска тяжёлая, диаметр большой, а варить нужно сотни одинаковых стыков труб по окружности. Позиционер спроектирован под конкретный диаметр — с системой крепления доски, с диапазоном скоростей под шаг стыков и с посадкой, которая позволяет роботу доставать до крайних рядов без перехвата.
Это типовая ситуация: под серийное изделие позиционер проектируется вместе с оснасткой, а не подбирается по грузоподъёмности из прайса.
Расчёт
По каким цифрам подбирается позиционер
Самая частая ошибка при покупке — смотреть только на грузоподъёмность. Позиционер на 500 кг спокойно откажется работать с деталью в 200 кг, если её центр тяжести вынесен далеко от планшайбы: на оси наклона возникнет момент, на который редуктор не рассчитан.
Масса изделия с оснасткой
Считается вместе с кондуктором и прижимами, а не только по чистому весу детали. Оснастка нередко весит больше самого изделия.
Вылет центра тяжести
Расстояние от плоскости планшайбы до центра тяжести. Ключевая цифра для оси наклона — именно она чаще всего и определяет типоразмер.
Опрокидывающий момент
Произведение массы на вылет. Сравнивается с паспортным моментом позиционера с запасом, а не впритык.
Скорость вращения
Диапазон подбирается под линейную скорость сварки на вашем диаметре. Важна не максимальная скорость, а стабильность на минимальной.
Токоподвод
Сварочный ток нельзя пускать через подшипники и редуктор. Нужен токосъёмник на расчётный ток — иначе позиционер выйдет из строя за считанные смены.
Синхронизация с роботом
Если позиционер работает как внешняя ось робота, привод и обратная связь подбираются под контроллер робота, а не отдельно.
Связка с роботом
Седьмая и восьмая оси комплекса
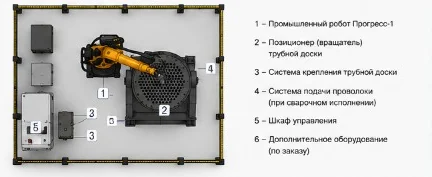
Позиционер можно поставить отдельно — под ручную сварку он окупается сам по себе. Но полностью он раскрывается в паре с роботом, когда его оси подключены к контроллеру робота и движутся синхронно с горелкой.
Деталь поворачивается в момент сварки, а робот подстраивает горелку. Кольцевой шов проходится за один непрерывный проход без остановок и перехватов.
На двухпозиционном позиционере оператор снимает готовую деталь и ставит следующую, пока робот варит с другой стороны. Ячейка не простаивает между циклами.
Мы считаем оба варианта: робот с большим вылетом против робота поменьше плюс позиционер. Второй чаще выходит дешевле и точнее, но не всегда — решает геометрия изделия.
Наша работа
Поставка каталожного или разработка под изделие
У нас есть собственное конструкторское бюро и производство в Гродно, поэтому мы честно выбираем между двумя путями, а не продвигаем тот, что выгоднее нам.
Каталожный позиционер
Когда изделие вписывается в стандартный типоразмер, а сроки важнее оптимизации. Подбираем модель под расчётный момент, поставляем, стыкуем с роботом и запускаем.
- ·Срок поставки от нескольких недель
- ·Понятная цена и паспортные характеристики
- ·Оснастку под деталь всё равно делаем отдельно
Разработка под изделие
Когда деталь нестандартная по геометрии или массе, когда нужен особый способ крепления или когда серия достаточно большая, чтобы вложение в специальную машину окупилось.
- ·Расчёт, 3D-модель и конструкторская документация
- ·Изготовление на нашем производстве
- ·Крепление изделия проектируется вместе с позиционером
Про цену
Прайса на позиционеры мы не публикуем, и вот почему: разброс между поворотным столом на 250 кг и двухопорным позиционером под многотонный узел — десятки раз. Любая цифра «от» на этой странице была бы бесполезной для вас и нечестной по отношению к тем, у кого изделие тяжелее. Пришлите чертёж и массу — вернём ориентир по стоимости в течение нескольких рабочих дней, вместе с обоснованием типоразмера.
География работ
Где мы работаем и кто приедет на монтаж
Позиционер — это механика, которую надо привезти, выставить по уровню, подключить и синхронизировать. Поэтому вопрос «кто приедет» здесь такой же важный, как характеристики.
Поставка из Беларуси идёт внутри ЕАЭС, без импортных пошлин, происхождение подтверждается сертификатом СТ-1. Если оборудование покупается через конкурсную процедуру, скажите об этом сразу — состав комплекта подберём под формулировки вашей закупки.
После запуска
Испытания, документы и гарантия
Комплекс собираем на нашей площадке или прямо на вашем объекте — и не сдаём его «под честное слово»: каждый этап подтверждается испытаниями и документами, которые лягут в вашу папку для любой проверки.
Испытания и декларация
Два этапа испытаний: электрика, работоспособность и функции безопасности — до отгрузки, контрольные замеры на смонтированном комплексе — при пусконаладке. По итогам вы получаете протоколы испытаний и декларацию о соответствии требованиям ТР ТС 010/2011 — она действует и в Беларуси, и в России; для продукции из перечня обязательной сертификации оформляется сертификат соответствия.
Гарантия от 2 лет
На наши работы и оборудование нашего изготовления — 24 месяца с даты акта пусконаладки, по договору расширяем до 5 лет. На покупные компоненты действуют гарантии заводов-изготовителей — перечень позиций и сроков передаём вам вместе с документацией комплекса.
Сервис — на весь срок службы
Сервисное сопровождение не заканчивается с гарантией — обслуживаем комплекс, пока он работает. Инженеры сервисной сети участвуют в пусконаладке вашего объекта, поэтому знают его не по документации; сервисные точки — по Беларуси и России, выезд в течение рабочего дня.
Сервисная сеть на картеПодобрать позиционер
Напишите, что варите: форма изделия, масса, где проходят швы и есть ли уже робот. Если есть чертёж — приложите, с ним расчёт момента будет точным, а не прикидочным. В ответ пришлём тип позиционера, обоснование типоразмера и ориентир по стоимости. Можно написать на почту или в Viber, а можно просто позвонить.